

时效工艺核心数据概览
三大硬化阶段、两类时效方式、关键温度参数,构成完整的时效处理知识体系。
时效处理的基本原理
时效处理是将淬火后的铝型材(处于过饱和固溶体亚稳态)通过温度控制,加速溶质原子析出,从而提高材料强度的热处理工艺。
自然时效
在室温下进行,耗时数天至数年(如 2A12 需 48 小时初稳,7A04 需数月)。
人工时效
加热至特定温度(通常 120℃ 以上),缩短析出周期,精准控制性能。
时效处理的科学机理在于过饱和固溶体分解,通过晶格畸变实现材料强化。其演化路径为:
时效硬化的三阶段及其影响
时效硬化过程可分为三个阶段,每个阶段对材料性能的影响至关重要。
关键点
温度对时效效果的量化分析
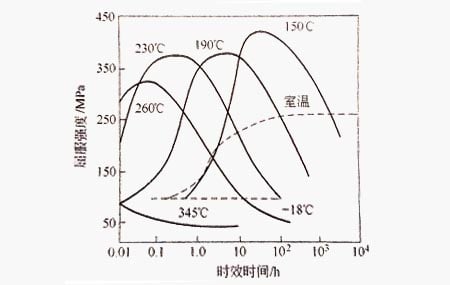
以 AI-4.5Cu-0.5Mg-0.8Mn 合金为例,其等温时效曲线揭示了以下规律。
如 -18℃:抑制析出,硬化效应延缓。
>120℃:硬化速率提升,但峰值强度下降约 15%。
达到峰值时间缩短至 4~8 小时(自然时效需数周)。
超过峰值时间后,强度以每日 0.5%~1% 速率衰减。
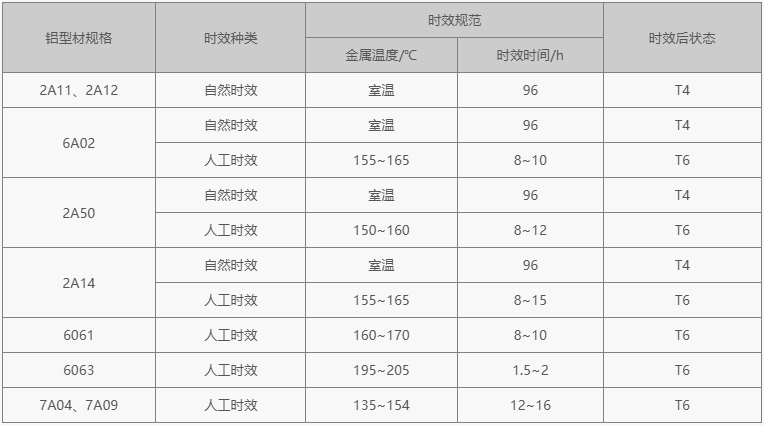
推荐 175℃×8h 人工时效。
宜采用 120℃×24h 分级时效,平衡强度与耐蚀性。
自然时效与人工时效的工业选择
自然时效和人工时效各有优劣,选择时需根据具体应用场景和材料特性进行权衡。
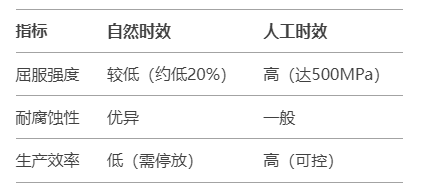
AI-Zn-Mg-Cu 系(如 7A04)人工时效后耐蚀性反超自然时效,归因于 θ 相均匀分布减少晶界腐蚀路径。
回归效应:工业修复的关键技术
将自然时效后的铝型材在 200~250℃ 短时加热后快冷,强度回归至淬火态,可用于工业修复。
将自然时效后的铝型材在 200~250℃ 短时加热后快冷,强度回归至淬火态(如硬铝型材 214℃ 处理 3 分钟,HV 硬度从 130 降至 90)。
航空钣金件整形
恢复塑性至 15% 以上。
电子散热器修复
避免加工开裂。
时效工艺的实战禁忌与对策
停放效应与过时效是两大常见问题,需采取相应预防措施。
停放效应(以 AI-Mg-Si 系为例)
淬火后延迟 24h 时效,强度损失达 10%。
建立连续生产线,确保淬火-时效间隔 <2h。
过时效预防
总结
铝型材时效处理是一项复杂而关键的热处理工艺,通过科学合理的工艺设计和严谨的操作规范,可以显著提升材料的强度和性能。随着前沿技术的发展,时效处理工艺将不断优化,为铝型材的应用带来更多可能性。
关键要点总结
获取专属时效处理方案,欢迎访问官方网站或致电 186 8927 2558,共同推动铝加工行业的技术进步!


