

挤压模具知识概览
从结构拆解到术语定义,再到优化与问题解决,构成完整的挤压模具知识体系。
铝材挤压模具的主要结构
铝材挤压模具通常由以下几部分组成,每个部分都有其特定的功能和作用。
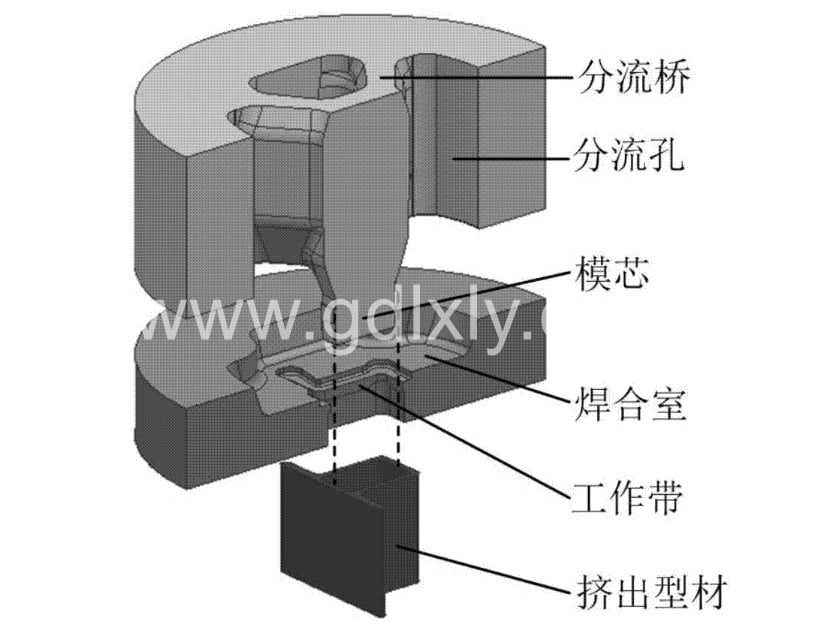
模具前端(工作带部分)
功能:直接与铝材料接触,决定型材的最终形状和尺寸精度。
特点:表面光洁度高,尺寸精度严苛,需具备良好的耐磨性。
导流板(分流板)
功能:将铝材均匀分配到各个分流孔,确保型材各部分的流速一致。
特点:设计复杂,需根据型材形状和尺寸合理分配分流孔。
分流孔
功能:将铝材分成多股流动,确保型材各部分均匀填充。
特点:数量和形状根据型材设计而定,需优化以平衡流速。
焊合室
功能:将分流后的铝材重新焊合,确保型材的完整性和致密性。
特点:尺寸和形状影响型材的焊合质量和表面光洁度。
空刀
功能:为铝材流动提供空间,避免模具堵塞或型材变形。
特点:深度和宽度需合理设计,避免影响型材尺寸精度。
模具后端(支撑部分)
功能:支撑模具前端,减少模具在挤压过程中的变形。
特点:结构简单但承压力大,需具备足够的强度和刚度。
铝材挤压模具的通用术语
以下是与铝材挤压模具相关的常用术语及其定义。
工作带
定义:模具前端与铝材直接接触的区域。
作用:决定型材的最终形状和表面质量。
分流孔
定义:模具中用于分流铝材的孔洞。
作用:确保型材各部分的流动均匀。
导流板
定义:用于引导铝材流动的板状结构。
作用:优化铝材分配,减少流速差异。
焊合室
定义:将分流后的铝材重新焊合的区域。
作用:确保型材的完整性和致密性。
空刀
定义:模具中为铝材流动提供的额外空间。
作用:避免模具堵塞或型材变形。
支承垫
定义:用于支撑模具后端的垫块。
作用:减少模具变形,确保挤压过程稳定。
挤压比
定义:挤压筒截面积与型材截面积的比值。
作用:表征挤压过程的变形程度。
模具偏心
定义:挤压筒、挤压杆和模具中心不完全重合的现象。
影响:导致型材流速不均,影响成型质量。
优化铝材挤压模具设计的建议
通过优化模具设计,可以显著提升模具的性能和使用寿命。
合理设计工作带
根据型材形状和尺寸优化工作带长度和表面光洁度,确保型材精度。
优化分流孔与导流板
根据型材复杂程度合理设计分流孔数量和导流板形状,确保流速均匀。
加强模具材料选择
选用高耐磨、高强度的模具钢,如 H13 钢,延长模具使用寿命。
提高模具加工精度
使用高精度数控机床加工模具,确保尺寸精度和表面质量。
定期维护与修模
建立模具维护和修模机制,及时修复磨损或损坏的模具。
常见问题与解决方案
在生产过程中可能会遇到各种问题,及时识别并解决这些问题对保证产品质量至关重要。
总结
铝材挤压模具的主要结构包括工作带、导流板、分流孔、焊合室、空刀和模具后端等部分,每个部分的设计和制造都直接影响模具的性能和型材质量。掌握相关术语、优化设计、选用高强度材料并建立完善的维护机制,是保障挤压生产稳定与产品品质的关键。
关键要点总结
获取专属模具技术方案,欢迎访问官方网站或致电 186 8927 2558,共同推动铝加工行业的技术进步!


